आरएफ वेल्डिंग: रेडिओ-फ्रिक्वेंसी वेल्डेड सीम कसे बनवले जातात आणि तपासले जातात
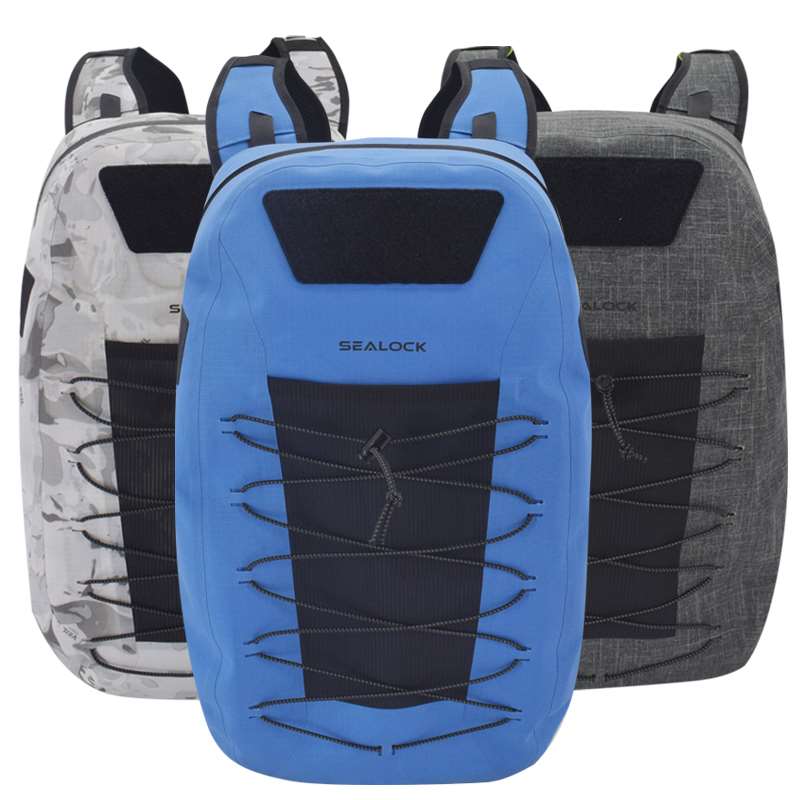
रेडिओ-फ्रिक्वेंसी (RF) वेल्डिंग, ज्याला उच्च-फ्रिक्वेंसी (HF) वेल्डिंग किंवा डायलेक्ट्रिक वेल्डिंग देखील म्हणतात, PVC आणि TPU सारख्या थर्मोप्लास्टिक सामग्रीला जलद पर्यायी इलेक्ट्रोमॅग्नेटिक फील्डसह आतून गरम करून जोडते, सहसा 27.12 MHz वर, तर आकाराचा धातूचा थर एकत्र दाबतो. दोन थर एकात वितळतात आणि दबावाखाली थंड होतात, सुई छिद्र नसलेले, धागे नसलेले आणि चिकटवता नसलेले शिवण सोडतात. म्हणूनच उत्पादनामध्ये पाणी, हवा किंवा द्रव आत किंवा बाहेर ठेवणे आवश्यक आहे तेथे उच्च-फ्रिक्वेंसी वेल्डेड सीम वापरल्या जातात: कोरड्या पिशव्या, वॉटरप्रूफ बॅकपॅक, सॉफ्ट कूलर, इन्फ्लाटेबल्स, वैद्यकीय द्रव पिशव्या आणि अनेक लष्करी आणि औद्योगिक कंटेनर.
हे मार्गदर्शक प्रक्रिया कशी कार्य करते, कोणते साहित्य वेल्डेड केले जाऊ शकते आणि केले जाऊ शकत नाही, वेल्डेड शिवण स्टिच केलेल्या, टेप केलेल्या आणि चिकटलेल्या शिवणांशी कसे तुलना करते, वेल्ड कशामुळे अयशस्वी होते आणि उत्पादन पाठवण्यापूर्वी वेल्डेड शिवण कसे तपासले जातात हे स्पष्ट करते. हे कारखान्याच्या मजल्यावरून लिहिले आहे: आम्ही 20 वर्षांहून अधिक काळ आमच्या डोंगगुआन, चीन आणि हो ची मिन्ह सिटी, व्हिएतनाम येथील कारखान्यांमध्ये उच्च-फ्रिक्वेंसी वेल्डेड पिशव्या बनवत आहोत.
हा विभाग एक्सप्लोर करा: आरएफ वेल्डिंग, चाचणी आणि साहित्य
हे पृष्ठ उच्च-फ्रिक्वेंसी वेल्डिंगवरील आमच्या अभियांत्रिकी लेखांसाठी प्रारंभ बिंदू आहे. खालील प्रत्येक लेख विषयाच्या एका भागामध्ये खोलवर जातो.
आरएफ वेल्डिंग हा पृष्ठभागाला स्पर्श न करता बाह्य उष्णता स्त्रोताशिवाय प्लास्टिकचे फ्यूज करण्याचा एक मार्ग आहे. गरम प्लेट किंवा गरम हवेऐवजी, मशीन संपूर्ण सामग्रीवर उच्च-फ्रिक्वेंसी इलेक्ट्रिक फील्ड लागू करते. काही प्लॅस्टिकमध्ये ध्रुवीय रेणू असतात, जे शेताशी जुळवून घेण्याचा प्रयत्न करतात. कारण फील्ड प्रति सेकंद लाखो वेळा उलटते, ते रेणू सतत दोलायमान होतात आणि त्यांच्यातील घर्षण सामग्रीमध्येच उष्णता निर्माण करते. जेव्हा प्लास्टिक त्याच्या वितळण्याच्या बिंदूवर संयुक्त ठिकाणी पोहोचते, तेव्हा डायचा दाब दोन थरांना एकमेकांमध्ये वाहण्यास भाग पाडतो.
आरएफ वेल्डिंग, एचएफ वेल्डिंग, उच्च-फ्रिक्वेंसी वेल्डिंग आणि डायलेक्ट्रिक सीलिंग ही नावे समान प्रक्रियेचे वर्णन करतात. औद्योगिक मशीन या उद्देशासाठी आरक्षित फ्रिक्वेन्सीवर चालतात, सामान्यतः 27.12 मेगाहर्ट्झ, म्हणूनच "27.12 मेगाहर्ट्झ वेल्डिंग" हा शब्द देखील वैशिष्ट्यांमध्ये दिसून येतो. विसाव्या शतकाच्या मध्यापासून ही प्रक्रिया औद्योगिकदृष्ट्या वापरली जात आहे आणि आता कोणत्याही उत्पादनासाठी मानक आहे जिथे शिवण गळते.
प्रक्रिया कशी कार्य करते, चरण-दर-चरण
पिशवी उत्पादन लाइनवर, उच्च-फ्रिक्वेंसी वेल्डिंग हा दीर्घ क्रमाचा एक टप्पा आहे. पॅनल्स प्रथम TPU- किंवा PVC-कोटेड फॅब्रिकपासून कापले जातात आणि वेल्डिंग सुरू होण्यापूर्वी सपाट पॅनल्सवर वेल्डिंग, स्ट्रॅप अँकर आणि ऑर्गनायझर पॉकेट्स यांसारखे कोणतेही भाग शिवणे आवश्यक आहे. म्हणूनच बहुतेक जलरोधक पिशव्या दोन ओळींवर बनवल्या जातात, शिवणकाम आणि वेल्डिंग, एकाची जागा घेण्याऐवजी एकत्र काम करतात.
प्रत्येक वेल्डसाठी, ऑपरेटर पॅनेल मशीनच्या बेडवर ठेवतो, बहुतेकदा ते अचूक संरेखनात ठेवलेल्या जिगमध्ये. शिवण सारख्या आकाराचा पितळेचा डाई मटेरियल वर खाली केला जातो, आणि एक इन्सुलेटिंग बफर शीट खाली बसते जेणेकरुन चाप बसू नये. डाई दाबताना मशीन काही सेकंदांसाठी RF ऊर्जा लागू करते. एकदा ऊर्जा थांबली की, शीतल कालावधीसाठी डाई बंद राहते जेणेकरून वितळलेली सामग्री दबावाखाली घट्ट होते; ते खूप लवकर सोडल्याने एक कमकुवत, लहरी शिवण तयार होते. शेवटी, अतिरिक्त सामग्री ट्रिम केली जाते आणि शिवण तपासली जाते.
तीन सेटिंग्ज परिणाम नियंत्रित करतात: पॉवर, वेल्ड टाइम आणि कूलिंग वेळ, डाय प्रेशरसह. ते सामग्री, जाडी आणि डाईच्या प्रत्येक संयोजनासाठी सेट केले जाणे आवश्यक आहे. 500D PVC टारपॉलिनवर एक परिपूर्ण सीम तयार करणारी सेटिंग पातळ TPU फिल्मद्वारे किंवा जड TPU लॅमिनेटमध्ये फ्यूजद्वारे बर्न करू शकते, त्यामुळे उत्पादन सुरू होण्यापूर्वी प्रत्येक नवीन सामग्री किंवा डाई चाचणी वेल्डसह प्रमाणित केली जाते.
एक पितळ डाई थरांना एकत्र दाबते तर उच्च-फ्रिक्वेंसी ऊर्जा त्यांना आतून वितळते.
कोणती सामग्री आरएफ वेल्डेड केली जाऊ शकते?
केवळ ध्रुवीय रेणू असलेले प्लॅस्टिक उच्च-फ्रिक्वेंसी फील्डमध्ये गरम होते, जे प्रक्रिया विशिष्ट सामग्रीपर्यंत मर्यादित करते. पीव्हीसी आणि पॉलीयुरेथेन, टीपीयूसह, सर्वात मोठ्या प्रमाणावर वेल्डेड आहेत आणि ते जलरोधक पिशव्यासाठी वापरले जाणारे मुख्य साहित्य आहेत. इतर काही सामग्री विशेष परिस्थितीत वेल्डेड केली जाऊ शकते, तर सामान्य गैर-ध्रुवीय प्लास्टिक अशा प्रकारे वेल्डेड केले जाऊ शकत नाही.
साहित्य
आरएफ वेल्डेबल?
नोट्स
पीव्हीसी (चित्रपट आणि लेपित ताडपत्री)
होय, सहज
क्लासिक ड्राय बॅग आणि मोटरसायकल बॅग सामग्री
TPU आणि इतर पॉलीयुरेथेन
होय
पीव्हीसीपेक्षा थंडीत हलके आणि अधिक लवचिक; पॅरामीटर्स ग्रेड आणि जाडीवर अवलंबून असतात
नायलॉन किंवा पॉलिस्टर फॅब्रिक TPU किंवा PVC सह लेपित
होय, कोटिंगद्वारे
लेप welds काय आहे; ते पुरेसे जाड आणि उजव्या चेहऱ्यावर असले पाहिजे
नॉन-ध्रुवीय; त्याऐवजी हॉट-एअर, अल्ट्रासोनिक किंवा इतर पद्धतींनी सामील झाले
न विणलेले नायलॉन किंवा पॉलिस्टर
नाही
प्रथम sewn किंवा लेपित करणे आवश्यक आहे
कोटेड फॅब्रिक्ससाठी, सर्वात महत्त्वाचा तपशील म्हणजे कोटिंग. लक्षणीय फिल्म असलेले TPU-लॅमिनेटेड फॅब्रिक विश्वासार्हतेने वेल्ड केले जाते, तर अत्यंत पातळ कोटिंग असलेल्या फॅब्रिकमध्ये मजबूत शिवण तयार करण्यासाठी संयुक्त ठिकाणी पुरेसे साहित्य नसू शकते. हे एक कारण आहे की समान शब्दात वर्णन केलेले दोन फॅब्रिक्स वेल्डिंग मशीनवर खूप वेगळ्या पद्धतीने वागू शकतात. आमचेTPU जलरोधक साहित्य मार्गदर्शकसामग्रीची बाजू अधिक तपशीलवार कव्हर करते.
आरएफ वेल्डेड सीम वि स्टिच केलेले, टेप केलेले आणि ग्लूड सीम
उच्च-वारंवारता वेल्डेड
शिवलेले
शिलाई आणि टेप
चिकटलेले
शिवण मध्ये राहील
काहीही नाही
प्रति शिलाई एक
टेपने झाकलेले
काहीही नाही
कालांतराने जलरोधक
होय, शिवण एक सामग्री आहे
नाही
टेप उचलेपर्यंत
चिकट वयापर्यंत
हवाबंद
होय
नाही
क्वचितच
कधी कधी
डिझाइन स्वातंत्र्य
डाई आकाराद्वारे मर्यादित
खूप उच्च
उच्च
मध्यम
अनकोटेड फॅब्रिकवर काम करते
नाही
होय
होय
चिकटपणावर अवलंबून असते
यापैकी काहीही स्टिचिंग सर्वसाधारणपणे निकृष्ट बनवत नाही. स्टिचिंग हा ऑर्गनायझर पॉकेट्स, पट्ट्या, पॅडिंग आणि वॉटरप्रूफ शेलच्या बाहेरील कोणत्याही गोष्टीसाठी योग्य पर्याय आहे आणि आमच्या शिवणकामाच्या ओळी आमच्या वेल्डिंग लाईन्ससारख्या अनुभवी आहेत. सर्वोत्कृष्ट जलरोधक पिशव्या दोन्ही वापरतात: रचना आणि आरामासाठी शिवलेले उप-असेंबली आणि जेथे पाणी बाहेर ठेवले पाहिजे तेथे वेल्डेड शिवण. वर आमचा लेखवेल्डेड आणि शिवलेल्या पिशव्या खरोखर कशा बनवल्या जातातदोन्ही एका उत्पादनात कसे एकत्र केले जातात ते दाखवते.
आरएफ वेल्डिंग वि अल्ट्रासोनिक आणि हॉट-एअर वेल्डिंग
प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) वेल्डिंगमध्ये विद्युत क्षेत्राऐवजी उच्च-फ्रिक्वेंसी यांत्रिक कंपन वापरते. हे वेगवान आहे आणि काही सामग्रीवर कार्य करते जे आरएफला प्रतिसाद देत नाहीत, परंतु ते लहान, स्पॉट किंवा सतत अरुंद सीमसाठी सर्वात योग्य आहे. हॉट-एअर आणि हॉट-वेज वेल्डिंग पृष्ठभागाला बाहेरून वितळते आणि पॉलिथिलीन सारख्या गैर-ध्रुवीय पदार्थांमध्ये सामील होऊ शकते, ज्यामुळे ते मोठ्या भूमिकेसाठी आणि काही टारपॉलिनसाठी सामान्य बनते. PVC किंवा TPU पासून बनवलेल्या पिशव्यांसाठी, उच्च-फ्रिक्वेंसी वेल्डिंगला सहसा प्राधान्य दिले जाते कारण ते त्याच्या जाडीद्वारे संयुक्त समानतेने गरम करते, एका प्रेसमध्ये जटिल आकारात रुंद, सुसंगत शिवण तयार करते आणि सामग्रीच्या पृष्ठभागावर मोठ्या प्रमाणात चिन्हांकित ठेवते.
काय वेल्ड फेल करते
एक वेल्डेड सीम जो जवळजवळ नेहमीच लीक होतो तो काही कारणांपैकी एकावर परत येतो. जेव्हा पॉवर किंवा वेळ खूप कमी असतो तेव्हा अंडर-फ्यूजन होते: शिवण बंद दिसते, परंतु स्तर फक्त पृष्ठभागावर एकत्र अडकलेले असतात आणि भाराखाली सोलतात. जेव्हा पॉवर खूप जास्त असते किंवा बफर गहाळ असते, पातळ, जळलेली किंवा छिद्रित रेषा सोडते तेव्हा बर्न-थ्रू किंवा आर्किंग होते. पृष्ठभागावरील धूळ, रिलीझ एजंट किंवा प्लॅस्टिकायझर यांसारखी दूषितता, थरांना योग्यरित्या फ्यूज करणे थांबवते. आणि मटेरियलमधील बदल, अगदी भिन्न बॅच किंवा समान फॅब्रिकचा रंग, मशीन पुन्हा प्रमाणित न केल्यास, सीम कमकुवत करण्यासाठी योग्य सेटिंग्ज बदलू शकतात.
यातील बहुतेक दोष आकस्मिक स्वरूपासाठी अदृश्य असतात, म्हणूनच वेल्डेड उत्पादनांना नमुन्यांची विनाशकारी चाचणी आणि तयार वस्तूंवर दबाव किंवा विसर्जन चाचणी आवश्यक असते. आमचे मार्गदर्शकसामान्य आरएफ वेल्डिंग दोषसीम उघडल्यावर प्रत्येक कसा दिसतो ते दाखवते.
साउंड वेल्ड, अंडर-फ्यूज केलेले वेल्ड आणि बर्न-थ्रू, शेजारी शेजारी.
आरएफ वेल्डेड सीमची चाचणी कशी केली जाते
उत्पादनापूर्वी चाचणी सुरू होते. नवीन मटेरिअल किंवा डाय सेट केल्यावर, बाँडिंग स्ट्रेंथ मोजण्यासाठी सॅम्पल वेल्ड्स बनवले जातात आणि टेन्साइल टेस्टरवर खेचले जातात, सीम उघडण्यासाठी आवश्यक असलेली ताकद मोजली जाते. चांगले वेल्ड सीमच्या बाजूने विभक्त होण्याऐवजी सामग्रीला फाडून टाकते. आमचा प्रयोगशाळा लेखवेल्ड खरोखर वेल्ड आहे की नाही हे ठरवणारी संख्याया चाचणीचे तपशीलवार वर्णन करते.
उत्पादनादरम्यान, प्रत्येक ऑर्डर इनकमिंग फॅब्रिकवर IQC, नियमित नमुना तपासणीसह वेल्डिंग लाइनवर IPQC आणि तयार उत्पादनांवर OQC, विनंतीवर उपलब्ध SGS किंवा QIMA तृतीय-पक्ष तपासणीसह जाते. तयार-उत्पादनाच्या चाचण्या उत्पादनाच्या रेटिंगशी जुळतात: IPX5 किंवा IPX6 रेट केलेल्या उत्पादनांसाठी मुसळधार पाऊस आणि वॉटर-जेट चाचणी आणि IPX7 किंवा IPX8 रेट केलेल्या उत्पादनांसाठी 2+ तासांची पूर्ण जल-विसर्जन चाचणी. तन्यता शक्ती, घर्षण, हार्डवेअरवर मीठ फवारणी, 1,500+ सायकलची लोड चाचणी आणि 3,000 चक्रांपर्यंत झिपर थकवा चाचणी मानक कार्यक्रम पूर्ण करते, तसेच मंजूर नमुन्यासाठी रंग स्थिरता आणि रंगातील फरक तपासणे.
सीलबंद आणि हवाबंद उत्पादनांसाठी, सर्वात प्रकट चाचणी देखील सर्वात सोपी आहे. आमची मानक ग्राहक तपासणी प्रक्रिया म्हणजे अनबॉक्सिंग, व्हॅक्यूम एक्सट्रॅक्शन, 24 तास स्थिर विश्रांती आणि एअर लीक निश्चित करणे. जर उत्पादन 24 तासांनंतरही त्याचा आकार धारण करत असेल, तर त्याचे कोणतेही वेल्ड, क्लोजर किंवा व्हॉल्व्ह गळत नसतील, ज्यामध्ये धीमे गळतीचा समावेश आहे जी लहान विसर्जन चाचणी चुकवू शकते.
जेथे आरएफ वेल्डिंग वापरले जाते
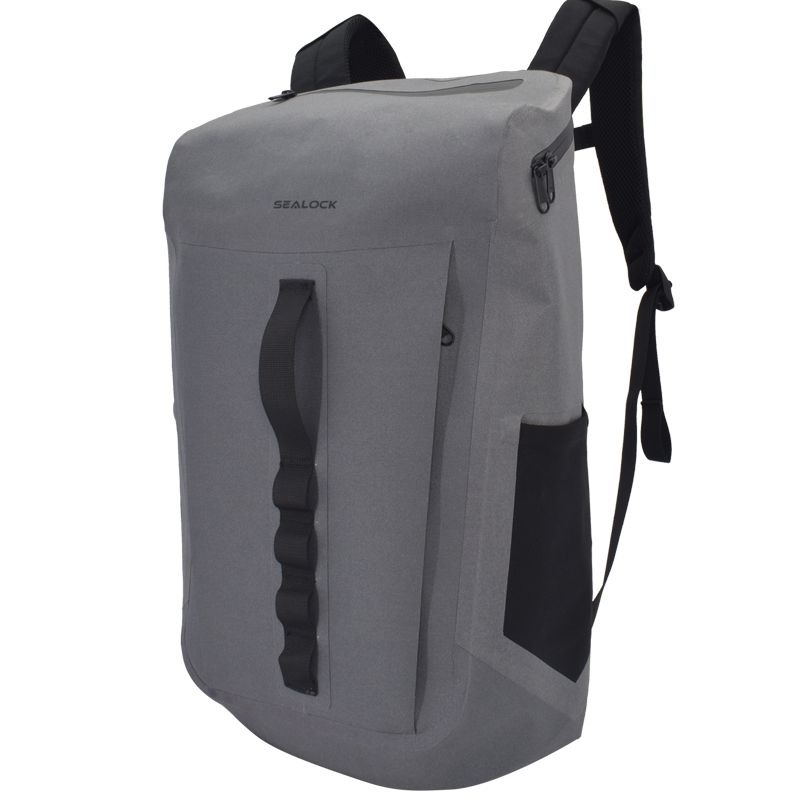
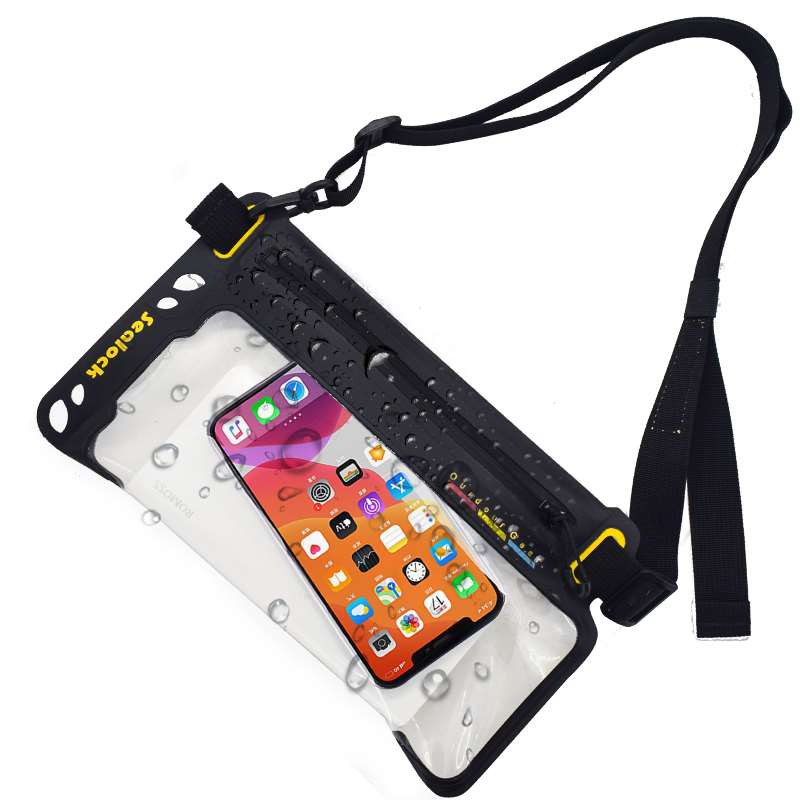
आउटडोअर आणि मरीन गियरचा वापर सर्वात परिचित आहे: कोरड्या पिशव्या, वॉटरप्रूफ बॅकपॅक आणि डफेल्स, कयाक आणि बोट बॅग, मोटरसायकल आणि बाईक बॅग, वॉटरप्रूफ फोन पाउच आणि कॉम्प्रेशन बॅग. सॉफ्ट कूलर वेल्डेड शेल आणि लाइनर वापरतात कारण वेल्डेड लाइनर वितळणारे पाणी गळत नाही आणि घाण आणि दुर्गंधी अडकवण्यासाठी स्टिच लाइन नसतात. पिशव्यांच्या पलीकडे, त्याच प्रक्रियेमुळे वैद्यकीय द्रव आणि रक्ताच्या पिशव्या, फुगवता येण्याजोग्या बोटी आणि खेळणी, पोहण्याचे बोय, ताडपत्री आणि ट्रक कव्हर आणि लष्करी आणि सरकारी उत्पादनांची विस्तृत श्रेणी, ज्यामध्ये इंधन आणि पाण्याचे मूत्राशय, फुगवता येण्याजोगे निवारा, हवामानरोधक उपकरणे कव्हर्स आणि कंटेनमेंट बॅग असतात, जेथे हवाबंद आणि थंड दाब आणि उष्णता कमी करण्यासाठी आवश्यक असतात.
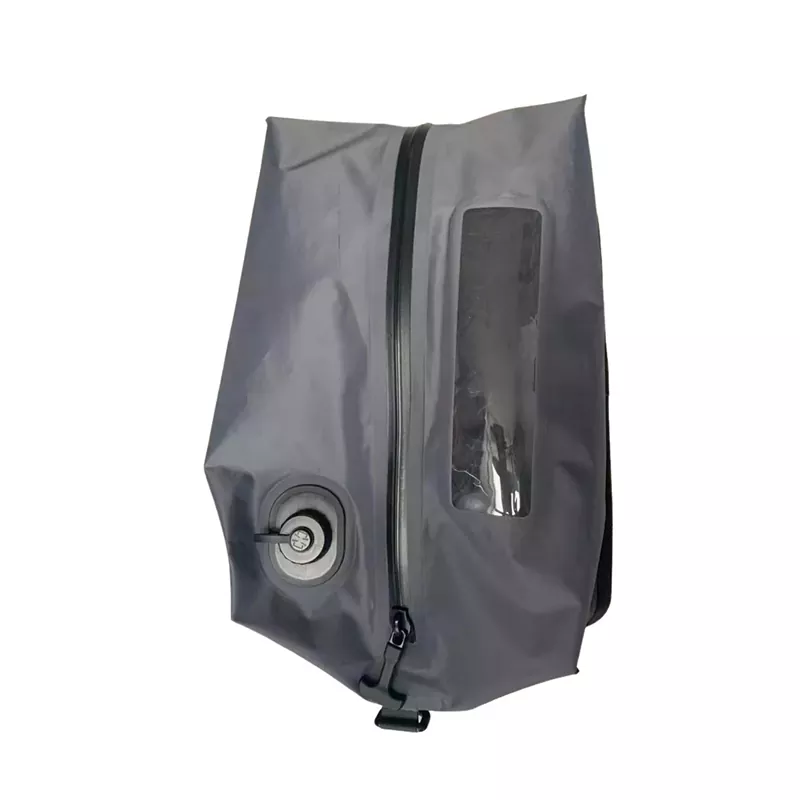
TPU लॅमिनेट, वेल्डेड बॉडी, वेल्डेड विंडो आणि पंप माउंटिंग
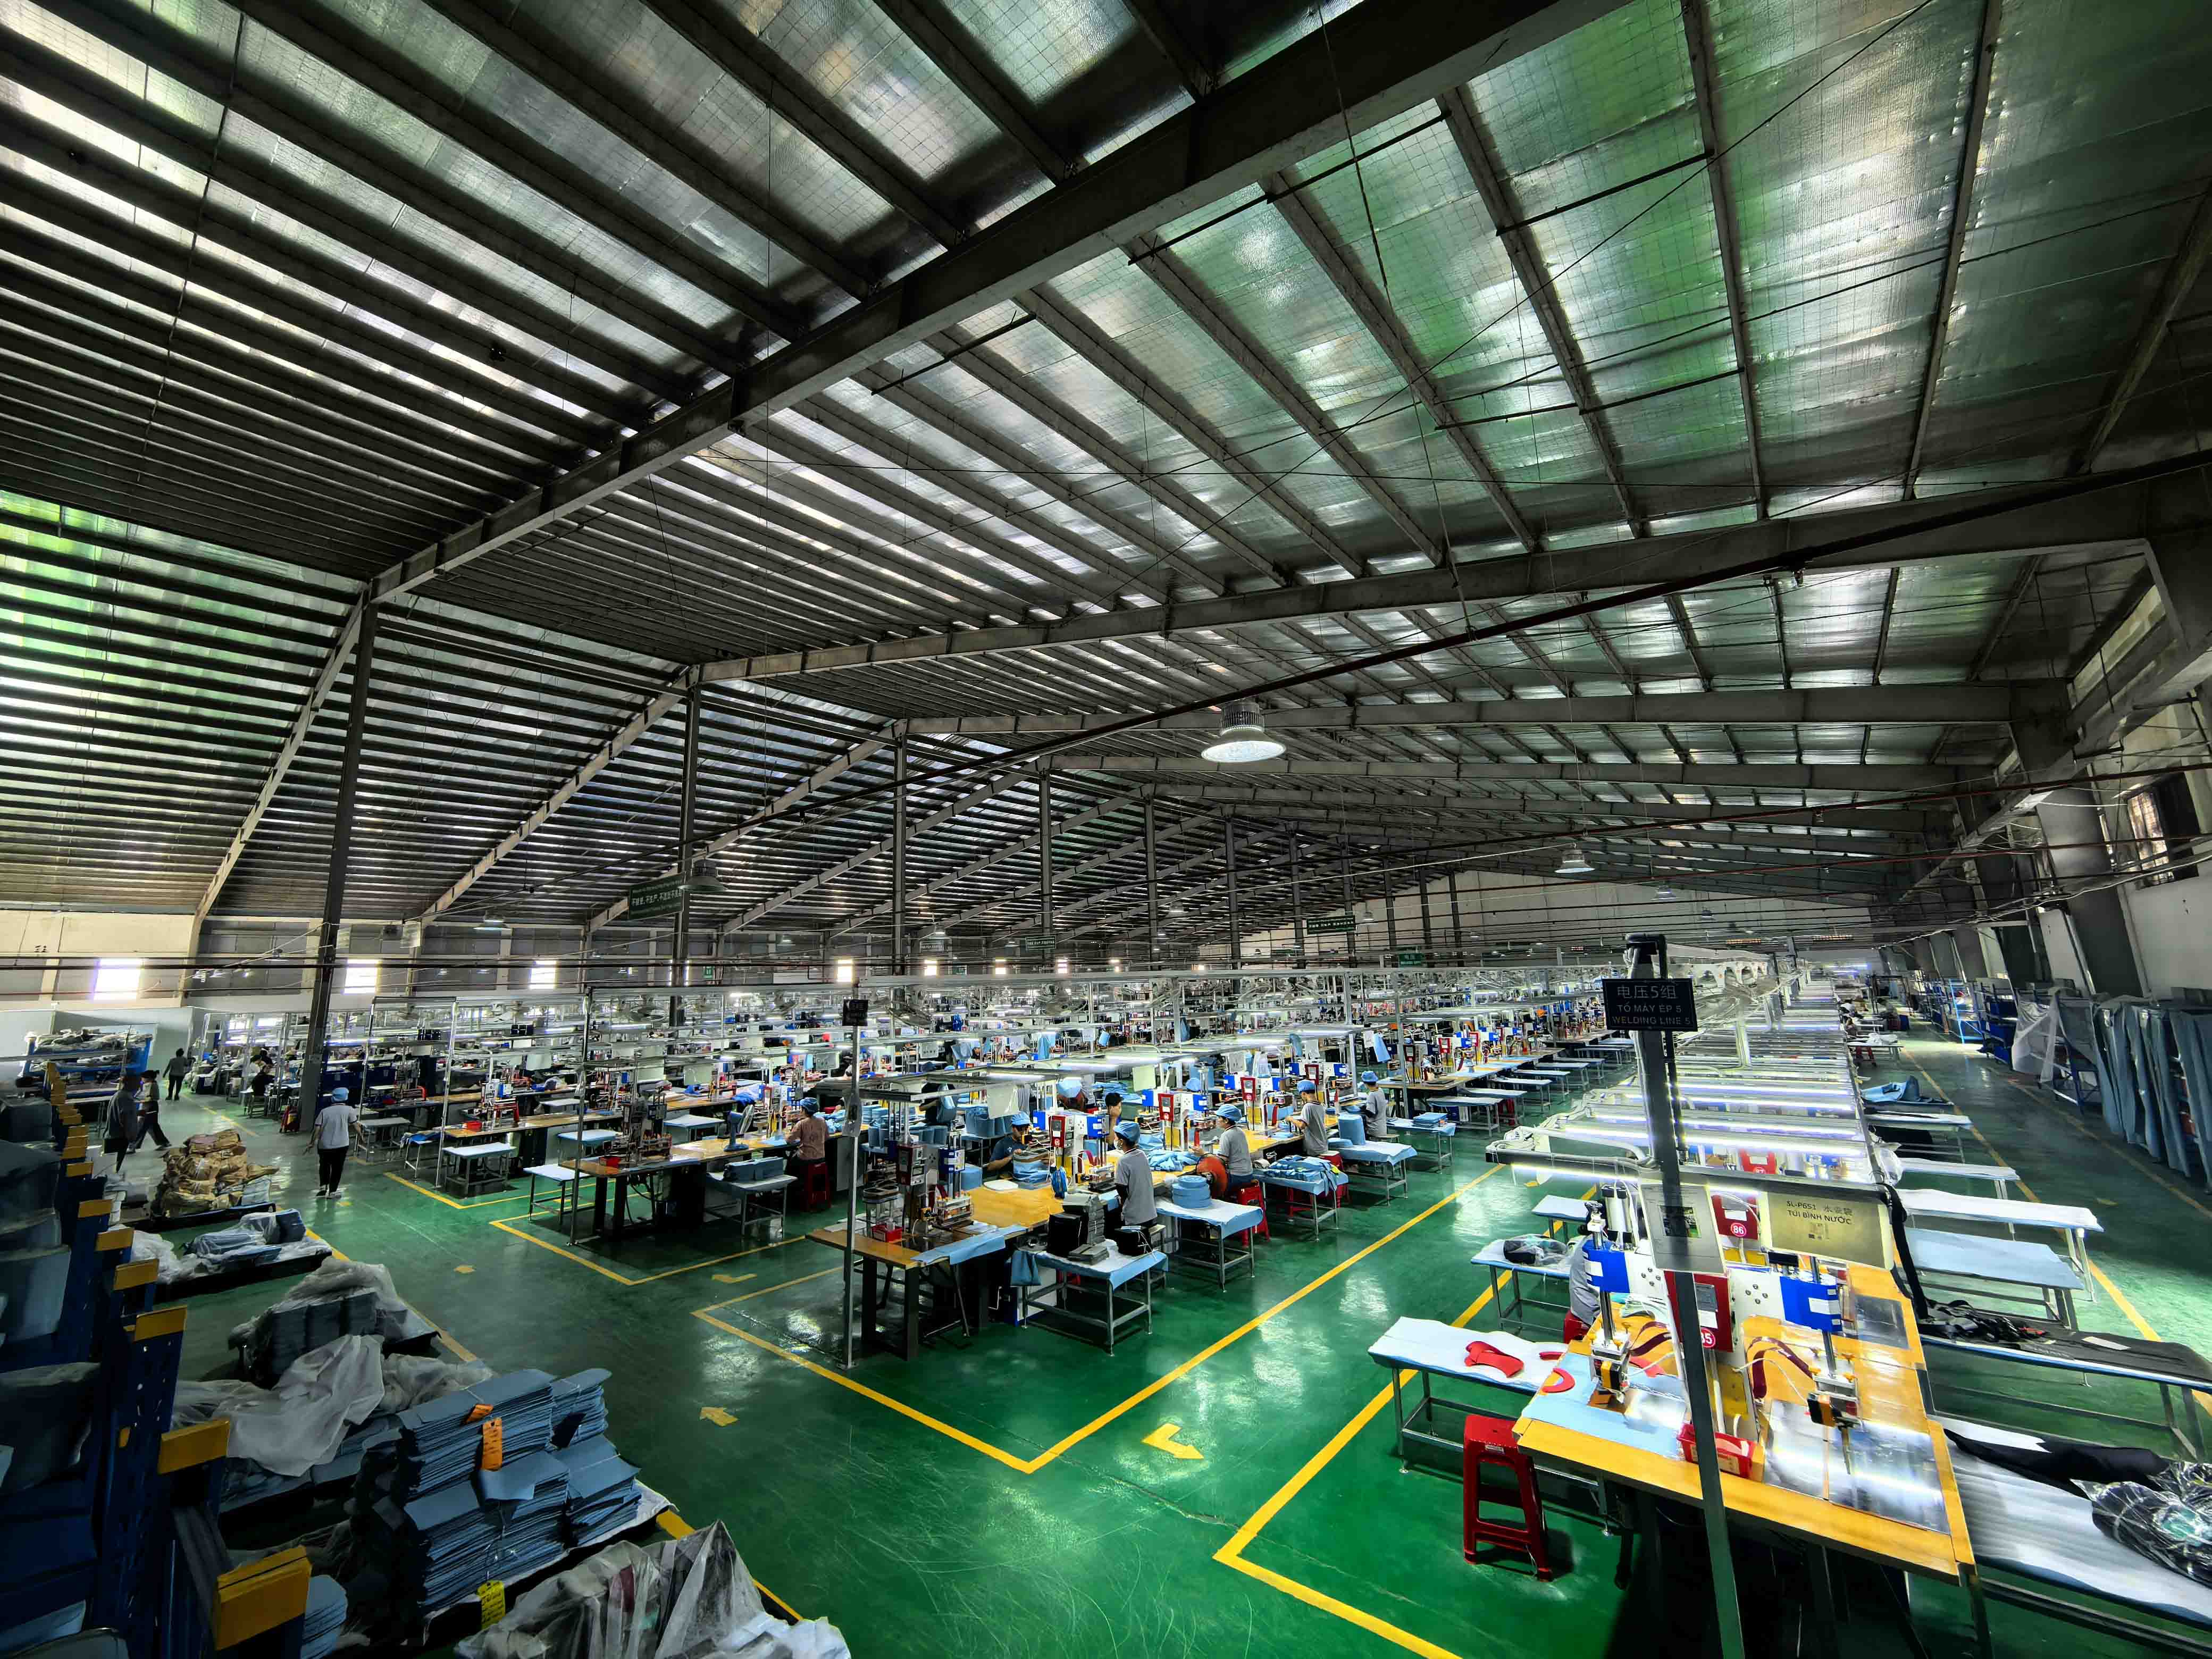
व्हिएतनाम उत्पादन लाइनमधून उच्च-फ्रिक्वेंसी वेल्डिंग मशीन
आरएफ वेल्डिंग पुरवठादाराचे मूल्यांकन कसे करावे
तुमच्या उत्पादनासाठी वेल्डिंग मशिन आणि डेज पाहण्यास सांगा आणि जेव्हा सामग्री बदलते तेव्हा पॅरामीटर्स कसे रेकॉर्ड केले जातात आणि पुन्हा प्रमाणित केले जातात ते विचारा. केवळ तयार उत्पादनांवरच नव्हे तर सॅम्पल वेल्ड्सवर बाँडिंग मजबुतीचे परिणाम विचारा. कारखान्याची स्वतःची शिवण क्षमता आहे की नाही ते तपासा, कारण जवळजवळ प्रत्येक वेल्डेड पिशवीमध्ये देखील शिवलेले भाग असतात आणि एक किंवा दुसऱ्या उपकंत्राटदार पुरवठादाराचे परिणामावर कमी नियंत्रण असते. शेवटी, लेबलवरील रेटिंगच्या विरूद्ध तयार उत्पादनांची चाचणी कशी केली जाते आणि आपण आगमन झाल्यावर त्याच चाचणीचे अनुसरण करू शकता का ते विचारा. च्या आमच्या ब्रेकडाउनजलरोधक पिशवीची किंमत काय आहेडाय आणि टूलिंग खर्च कोटेशनमध्ये कसे बसतात हे स्पष्ट करते.
वारंवार विचारले जाणारे प्रश्न
आरएफ वेल्डिंग हे एचएफ वेल्डिंग सारखेच आहे का?
होय. RF (रेडिओ-फ्रिक्वेंसी) वेल्डिंग, HF (उच्च-फ्रिक्वेंसी) वेल्डिंग आणि डायलेक्ट्रिक वेल्डिंग ही एकाच प्रक्रियेची वेगवेगळी नावे आहेत.
आरएफ वेल्डेड शिवण जलरोधक आहेत का?
होय. योग्य प्रकारे बनवलेले वेल्ड दोन थरांना एका सामग्रीमध्ये जोडते, त्यामुळे पाणी जाण्यासाठी छिद्र नसतात. तयार झालेले उत्पादन जलरोधक आहे की नाही हे देखील त्याच्या बंद होण्यावर आणि इतर कोणत्याही उघडण्यावर अवलंबून असते, म्हणूनच उत्पादनांची संपूर्ण चाचणी केली जाते.
आरएफ वेल्डिंग स्टिचिंगपेक्षा मजबूत आहे का?
पाणी आणि हवा बाहेर ठेवण्यासाठी, होय. चांगल्या वेल्डमध्ये, सीमच्या बाजूला असलेली सामग्री सहसा शिवण स्वतःपासून वेगळे होण्याआधीच फाडते. लोड-बेअरिंग पट्ट्यांसाठी आणि जलरोधक क्षेत्राच्या बाहेर पॅड केलेले भाग यासाठी स्टिचिंग हा एक चांगला पर्याय आहे, म्हणूनच दोन्ही अनेकदा एकत्र केले जातात.
नायलॉन किंवा पॉलिस्टर RF वेल्डेड केले जाऊ शकते?
स्वतःहून नाही. विणलेले नायलॉन आणि पॉलिस्टर जेव्हा ते TPU किंवा PVC सह लेपित किंवा लॅमिनेटेड असतात तेव्हा ते जोडण्यायोग्य बनतात आणि ते कोटिंग आहे जे वेल्ड बनवते.
आरएफ वेल्डिंग आणि अल्ट्रासोनिक वेल्डिंगमध्ये काय फरक आहे?
आरएफ वेल्डिंग विद्युत क्षेत्र वापरून ध्रुवीय प्लास्टिक आतून गरम करते आणि एका प्रेसमध्ये रुंद शिवण तयार करते. प्रचंड कंपनसंख्या असलेल्या (ध्वनिलहरी) वेल्डिंगमध्ये यांत्रिक कंपन वापरले जाते आणि ते लहान किंवा अरुंद शिवणांसाठी आणि काही सामग्रीसाठी योग्य आहे जे आरएफ वेल्ड करू शकत नाही.
काही वेल्डेड शिवण का गळतात?
सामान्य कारणे म्हणजे खूप कमी शक्ती किंवा वेळेपासून अंडर-फ्यूजन, जास्त पॉवरमधून बर्न-थ्रू, पृष्ठभागावर दूषित होणे किंवा मशीन सेटिंग्ज पुन्हा प्रमाणित न करता सामग्री बदलणे. नमुन्यांवरील बाँडिंग स्ट्रेंथ चाचण्या आणि तयार उत्पादनांवरील लीक चाचणीद्वारे ते सर्व पकडले जातात.
सानुकूल आरएफ वेल्डेड बॅगसाठी MOQ काय आहे?
आमच्या बहुतेक वेल्डेड पिशव्या प्रति स्टाईल 300 तुकड्यांपासून सुरू होतात, काही 500 पासून. नवीन आकारासाठी स्वतःच्या वेल्डिंगची आवश्यकता असते, जी अवतरणात समाविष्ट केलेली एक-वेळची किंमत असते. नमुने साधारणत: 7-15 दिवस आणि मोठ्या प्रमाणात उत्पादनासाठी 30-45 दिवस लागतात.
तुम्ही आमचा लोगो वेल्डेड बॅगमध्ये जोडू शकता का?
होय. स्क्रीन प्रिंटिंग, हीट ट्रान्सफर, वेल्डेड पॅच आणि उच्च-फ्रिक्वेंसी एम्बॉसिंग, जिथे लोगो डायसह सामग्रीमध्ये दाबला जातो, ते सर्व वेल्डेड PVC आणि TPU उत्पादनांवर कार्य करतात.
उच्च-फ्रिक्वेंसी वेल्डिंग फॅक्टरीसह कार्य करा
तुम्ही वेल्डेड उत्पादन विकसित करत असल्यास, आम्हाला तुमची रेखाचित्रे, नमुने किंवा लक्ष्य तपशील पाठवा. आम्ही मटेरियल आणि सीम डिझाइनची शिफारस करू, डाय बनवू आणि चाचणीसाठी नमुने तयार करू. येथे आमच्याशी संपर्क साधाinfo@sealock.com.hkकिंवा +86-769-82009361 वर कॉल करा.
व्यावसायिक दर्जाच्या वॉटरप्रूफ आउटडोअर गियरचा पुरवठा करणाऱ्या ब्रँडसाठी, उत्पादन भागीदाराची RF वेल्डिंग क्षमता ही त्यामागील प्रक्रिया शिस्तीइतकीच अर्थपूर्ण आहे. या लेखात अभियांत्रिकी मापदंडांचा समावेश आहे जे उत्पादन स्केलवर RF वेल्डिंग सातत्यपूर्ण शून्य-गळतीचे परिणाम देते की नाही हे निर्धारित करते: 27.12 मेगाहर्ट्झ अंतर्गत आण्विक हीटिंग विरुद्ध पृष्ठभाग थर्मल बाँडिंगचे भौतिकशास्त्र, वेल्डिंग करताना आवश्यक अरुंद कॅलिब्रेशन विंडो 840D हाय-टेनॅसिटी टीपीयू, जे तीन उत्पादन नियंत्रण प्रक्रियेपासून वेगळे आहे, एक भिन्न प्रक्रिया आहे. आणि 1.0 बार हायड्रोस्टॅटिक प्रेशर चाचणी पूर्ण झालेल्या वेल्डची पुष्टी करते.
बहुतेक जलरोधक उत्पादनातील अपयश फॅब्रिकपासून सुरू होत नाहीत. ते शिवण पासून सुरू. हा लेख RF वेल्डिंग आणि आउटडोअर गीअरसाठी पारंपारिक स्टिचिंग मधील व्यावहारिक आणि अभियांत्रिकी फरक तोडतो- दबावाखाली जलरोधक कार्यप्रदर्शन, फील्ड स्ट्रेस सायकलद्वारे दीर्घकालीन टिकाऊपणा, सामग्रीची सुसंगतता, उत्पादन खर्चाची वास्तविकता आणि विशिष्ट परिस्थिती जेथे प्रत्येक पद्धत योग्य निवड आहे. निर्मात्याच्या सीम बांधकाम क्षमतेचे मूल्यांकन करणाऱ्या OEM खरेदीदारांसाठी थेट तुलना सारणी आणि मार्गदर्शन समाविष्ट करते.
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.
गोपनीयता धोरण
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик